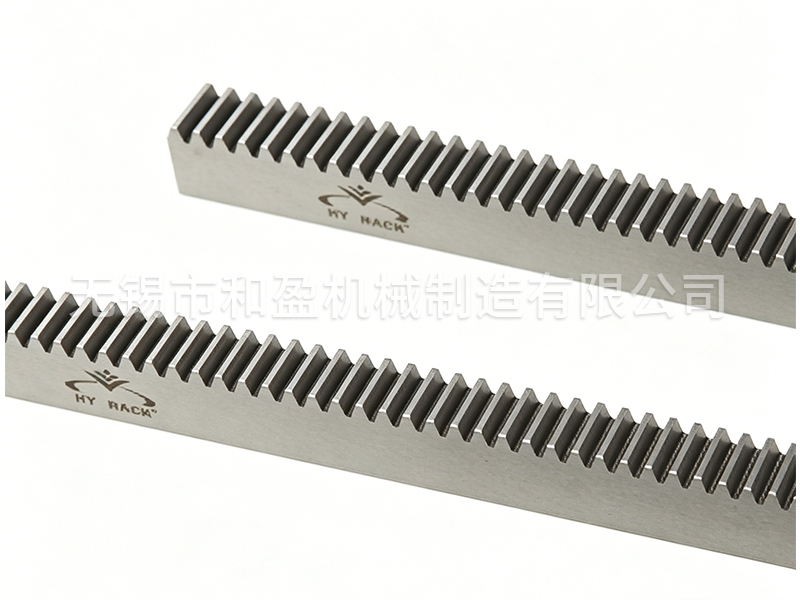
数控齿条加工如何避免齿面出棱缺陷?
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。在数控齿条加工的全流程中,齿面出棱是影响成品精度与使用寿命的常见缺陷,这类问题多集中出现在齿高中部,会直接破坏齿条的啮合平稳性,大幅降低传动系统的运行精度。想要从根源上规避这类问题,需要在数控齿条加工的各个关键环节建立标准化的管控体系,把质量控制嵌入数控齿条加工的每一个操作细节里。
首先,在数控齿条加工的刀具管控环节,要把好滚刀的刃磨质量关。齿面出棱的核心诱因之一就是滚刀刃磨后刀齿等分性差,在数控齿条加工过程中,刃磨后的滚刀需要经过专业检测,确保所有刀齿的分度误差控制在允许范围内,一旦发现滚刀出现用钝、齿形磨损超标的情况,要马上更换新刀,不能为了节省成本让超期服役的刀具进入数控齿条加工的生产环节。
其次,在数控齿条加工的设备安装调试阶段,要严格把控滚刀的安装精度。在数控齿条加工的装刀操作中,不能用重物敲击滚刀,需要保证垫圈端面平整无划痕、螺母端面与轴线保持垂直,滚刀锥孔内部要提前清理干净,避免残留的铁屑影响安装精度。在数控齿条加工的托架安装步骤里,要确保托架与滚刀轴配合后完全没有间隙,从源头避免滚刀在运行过程中出现轴向窜动。
再者,在数控齿条加工的机床精度维护层面,要定期复查滚刀主轴的回转精度。在数控齿条加工的日常保养流程中,要定时检查滚刀主轴轴承的运行状态,着重调整止推垫片的间隙,及时修复出现磨损的轴承部件,避免因主轴精度下降导致滚刀径向跳动过大,从设备底层保障数控齿条加工的稳定性。
之后,在数控齿条加工的工艺细节优化上,还要同步管控工件装夹精度、切削参数匹配度等辅助环节,避免因装夹振动、进给量不合理等问题,在数控齿条加工过程中诱发次生的齿面出棱问题。只有在数控齿条加工的全链条落实这些管控措施,才能稳定产出高精度的合格齿条产品。